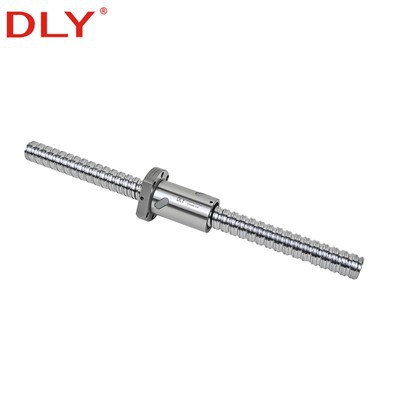
Eine Kugelumlaufspindel sieht vielleicht wie eine mit einer Mutter versehene Spindelwelle aus, ihre Leistung hängt jedoch von einem viel anspruchsvolleren Herstellungsprozess ab. Steigungsgenauigkeit, Laufbahngeometrie, Oberflächenhärte, Vorspannung und Kugelzirkulation müssen alle kontrolliert werden, bevor die Baugruppe eine Drehbewegung in eine stabile lineare Bewegung umwandeln kann.
DerHerstellungsverfahren für Kugelumlaufspindelnist nicht bei jedem Produkt identisch. Eine gerollte Kugelumlaufspindel formt die Wellenlaufbahn durch plastische Verformung, während eine geschliffene Kugelumlaufspindel ihre endgültige Laufbahn durch Präzisionsschleifen erzeugt. Mutter, Rückführungssystem, Kugeln und Wellenenden erfordern ebenfalls eine separate Bearbeitung und Inspektion.
Dieser Artikel folgt den wichtigsten Produktionsphasen{0}}von der Zeichnungsprüfung und der Materialvorbereitung bis zur Montage und Endprüfung-und erklärt, wie sich jede Phase auf das Endprodukt auswirktKugelumlaufspindel.
| Produktionsphase | Hauptbetrieb | Was muss kontrolliert werden |
|---|---|---|
| 1. Spezifikationsüberprüfung | Bestätigen Sie die Abmessungen und Leistungsanforderungen | Durchmesser, Steigung, Länge, Genauigkeit, Belastung, Vorspannung und Endenbearbeitung |
| 2. Materialvorbereitung | Wellen- und Mutternrohlinge zuschneiden und vorbereiten | Materialqualität, Geradheit, Fehler und Bearbeitungszugabe |
| 3. Laufbahnbildung | Wellenlaufbahn walzen oder schleifen; Bearbeiten Sie die Laufbahn der Mutter | Steigung, Rillenprofil, Teilkreisdurchmesser und Oberflächenbeschaffenheit |
| 4. Wärmebehandlung | Härten Sie die Wälzkontaktflächen- | Oberflächenhärte, effektive Härtetiefe und Verzerrung |
| 5. Fertigbearbeitung | Laufbahnen, Zapfen, Schultern und Gewinde fertigstellen | Rundlauf, Konzentrizität, Oberflächenbeschaffenheit und Einbaumaße |
| 6. Montage | Kugeln, Rücklaufkomponenten, Dichtungen und Schmiermittel einbauen | Kugelumlauf, Vorspannung, Axialspiel und reibungslose Bewegung |
| 7. Inspektion | Messen Sie Abmessungen und Funktionsleistung | Verfahrgenauigkeit, Drehmoment, Spiel, Lärm und Rückverfolgbarkeit |
1. Spezifikationsüberprüfung
Die Herstellung beginnt, bevor Metall geschnitten wird. Zunächst müssen der erforderliche Schraubenschaftdurchmesser, die Nennsteigung, die Gewindelänge, die Gesamtlänge, die Mutterkonfiguration, die Montageschnittstelle und die Schaftendgeometrie definiert werden.
Ebenso wichtig sind Leistungsanforderungen. Der Hersteller muss die erforderliche Positioniergenauigkeit, Axiallast, Geschwindigkeit, Lebensdauer, Steifigkeit und das zulässige Axialspiel kennen. Diese Bedingungen beeinflussen den Produktionsweg, den Genauigkeitsgrad, die Kugelgröße, die Anzahl der belasteten Kreise und die Vorspannmethode.
Zu diesem Zeitpunkt sollte auch die Endbearbeitung bestätigt werden. Lagerzapfen, Schultern, Haltegewinde, Passfedernuten und Kupplungssitze müssen zu den gewählten Lagereinheiten und dem Motoranschluss passen. Eine präzise hergestellte Laufbahn kann falsch spezifizierte Montageenden nicht ausgleichen.
2. Rohstoffvorbereitung
Der Schraubenschaft und die Mutter werden als separate Rohlinge hergestellt, da sie unterschiedliche Funktionen erfüllen und möglicherweise unterschiedliche Materialien oder Wärmebehandlungsreaktionen erfordern. Bei DLY wird üblicherweise S55C für Kugelumlaufspindelwellen verwendet, während 20CrMo für Muttern verwendet wird. Das eigentliche Material muss noch entsprechend dem Produktdesign und den Betriebsanforderungen ausgewählt werden.
Eingehendes Material wird auf Güte, Abmessungen, Oberflächenfehler und Grundgeradheit geprüft. Anschließend werden Stangen und Schmiedestücke mit ausreichend Spielraum für das Drehen, die Wärmebehandlung, die Verformung und die Endbearbeitung geschnitten.
Durch das Vordrehen werden Referenzflächen erstellt und überschüssiges Material entfernt. Abhängig von der Materialbeschaffenheit und dem Produktionsweg kann vor der hochpräzisen Bearbeitung eine Spannungsentlastungsbehandlung eingesetzt werden, um die Restspannung zu reduzieren. Dies trägt dazu bei, Verzerrungen bei nachfolgenden Vorgängen zu begrenzen.
3. Ausbildung der Schraubenwellenlaufbahn
Die spiralförmige Nut auf der Schraubenwelle bildet eine Seite der Kugellaufbahn. Seine Steigung, sein Profil, sein Teilkreisdurchmesser und seine Konsistenz wirken sich direkt auf die Fahrgenauigkeit, die Lastverteilung und das Laufdrehmoment aus. Zwei gängige Fertigungswege sind Walzen und Schleifen.
Produktion von gerollten Kugelumlaufspindeln
Beim Gewinderollen drücken gehärtete Matrizen gegen den Wellenrohling und verdrängen das Material plastisch, um die spiralförmige Nut zu bilden. Material wird bewegt statt entfernt. Dieses Verfahren bietet eine hohe Produktionseffizienz und wird häufig für Standard-Industriekugelumlaufspindeln eingesetzt.
Walzparameter wie Matrizenposition, Druck, Vorschub und Rohlingsdurchmesser müssen kontrolliert werden, um das erforderliche Rillenprofil und die erforderliche Steigung beizubehalten. Anschließend kann die Welle entsprechend dem vorgegebenen Produktionsplan einer Wärmebehandlung, einem Richten und einer Oberflächenveredelung unterzogen werden.
DLY liefert üblicherweise kaltgewalzte C7-Kugelumlaufspindeln für allgemeine CNC-Geräte, Automatisierungssysteme, Verpackungsmaschinen und andere Anwendungen, bei denen sowohl zuverlässige Positionierung als auch wirtschaftliche Produktion wichtig sind.
Produktion von geschliffenen Kugelumlaufspindeln
Bei einer geschliffenen Kugelumlaufspindel wird die Welle zunächst vor{0}bearbeitet und wärmebehandelt-. Anschließend wird die gehärtete Laufbahn mit einer Präzisions-Gewindeschleifmaschine bearbeitet. Beim Schleifen wird eine kontrollierte Menge Material entfernt, um die endgültige Nutgeometrie und Steigungsgenauigkeit festzulegen.
Beim Präzisionsschleifen ist die Temperaturkontrolle besonders wichtig. Die in der Kontaktzone erzeugte Wärme kann sich auf die Abmessungen auswirken, während Änderungen der Umgebungstemperatur die Messung der Längsachse beeinflussen können. Der Zustand der Schleifscheibe, die Maschinenausrichtung und die Messrückmeldung müssen daher während des gesamten Prozesses verwaltet werden.
DLY-geschliffene Kugelumlaufspindeln können mit der Genauigkeit C5 für Geräte hergestellt werden, die eine strengere Positionierungskontrolle erfordern. Die erforderliche Genauigkeit sollte anhand der tatsächlichen Verfahr- und Positionierungsanforderungen der Maschine und nicht allein anhand der Herstellungsmethode ermittelt werden.
| Artikel | Gerollter Schraubenschaft | Erdungsschraubenschaft |
|---|---|---|
| Laufbahnbildung | Plastische Verformung mit Walzwerkzeugen | Materialabtrag durch Präzisionsschleifen |
| Typische Prozessposition | Die Nut wird im Allgemeinen vor dem endgültigen Härten und Endbearbeiten geformt | Nach dem Aushärten wird die endgültige Nut geschliffen |
| Produktionsmerkmal | Effizient für die Standard--Serienproduktion | Mehr Bearbeitungs- und Messzeit |
| DLY gemeinsame Genauigkeit | C7 | C5 |
Der genaue Ablauf kann je nach Material, Härteverfahren, Schneckenabmessungen und der Prozessgestaltung des Herstellers variieren. „Gewalzt“ und „geschliffen“ beschreiben die Herstellung der Schneckenlaufbahn; Sie definieren nicht jedes Merkmal der fertigen Baugruppe.
4. Herstellung von Kugelmuttern
Die Kugelmutter ist nicht einfach eine Gewindehülse. Es enthält eine interne spiralförmige Laufbahn und ein Rückführungssystem, das jede Kugel vom Ende eines belasteten Kreises zurück zu ihrem Ausgangspunkt führt.
Die Herstellung von Muttern umfasst im Allgemeinen die Rohlingsvorbereitung, das Drehen, das Bohren von Montage- und Schmierungsmerkmalen, die Bearbeitung der inneren Laufbahn, die Bearbeitung des Rücklaufwegs, die Wärmebehandlung und die Endbearbeitung. Flanschabmessungen und Montagelochpositionen müssen kontrolliert werden, da sie bestimmen, wie die Mutter auf dem Maschinentisch oder Mutterngehäuse positioniert wird.
Rohrkonstruktionen mit interner Rückführung, Endkappenrückführung und externer Rückführung- erfordern unterschiedliche Bearbeitungs- und Montagevorgänge. Unabhängig von der Konstruktion muss der Übergang zwischen der belasteten Laufbahn und der Rücklaufbahn den Kugeln eine Zirkulation ohne Stöße, Blockierungen oder ungewöhnliche Geräusche ermöglichen.
5. Wärmebehandlung und Richten
Die Laufbahnen von Schrauben und Muttern tragen immer wieder konzentrierte Kontaktlasten. Ihre Arbeitsflächen erfordern daher eine ausreichende Härte und Einhärtetiefe, um Verschleiß und Kontaktermüdung zu widerstehen, während der Komponentenkern eine angemessene Zähigkeit beibehalten muss.
Wärmebehandlungstemperatur, Erhitzungstiefe, Kühlbedingungen und Temperierung müssen je nach Material und Design gesteuert werden. Die Inspektion kann die Messung der Oberflächenhärte, die Überprüfung der gehärteten Schicht und die metallografische Untersuchung von Prozessproben umfassen.
Durch Erhitzen und Abkühlen kann sich ein langer Schraubenschaft verbiegen. Nach der Wärmebehandlung wird die Geradheit überprüft und bei Bedarf ein kontrolliertes Richten durchgeführt. Eine übermäßige Korrektur kann zu neuen Eigenspannungen führen, daher muss das Richten zusammen mit wiederholten Rundlaufmessungen durchgeführt werden.
6. Endbearbeitung von Laufbahn und Welle-
Nach dem Härten erhalten die Laufbahn und die Referenzflächen die für den gewählten Fertigungsweg erforderlichen Endbearbeitungen. Geschliffene Schrauben werden einem Präzisionsgewindeschleifen unterzogen, während gewalzte Schrauben gerichtet, poliert oder anderen Endbearbeitungsvorgängen unterzogen werden können, ohne dass die gewalzte Nut in eine geschliffene Nut umgewandelt wird.
Wellenenden werden für Fest- und Stützlager, Nutmuttern und Motorkupplungen bearbeitet. Wichtige Merkmale sind der Lagersitzdurchmesser, die Schulterposition, die Gewindeabmessungen, die Oberflächenbeschaffenheit und die Konzentrizität mit der Schraubenlaufbahn.
Eine schlechte Konzentrizität des Zapfens kann zu Vibrationen und zyklischer Belastung führen, selbst wenn die Laufbahn selbst genau ist. Die Endenbearbeitung muss daher als Teil der funktionsfähigen Kugelumlaufspindelbaugruppe geprüft werden und darf nicht als unabhängiger Sekundärvorgang behandelt werden.
7. Ballauswahl und Montage
Vor der Montage werden Spindelwelle, Mutter, Kugeln und Rücklaufkomponenten gereinigt, um abrasive Partikel, Späne und Bearbeitungsrückstände zu entfernen. In diesem Stadium eingebrachte Verunreinigungen können die fertigen Laufbahnen während der ersten Betriebszyklen beschädigen.
Präzisionskugeln werden nach Durchmesserklasse ausgewählt und an den gemessenen Laufbahnzustand angepasst. Sie werden in die Mutterkreisläufe geladen und anschließend werden Rücklaufkomponenten, Dichtungen oder Abstreifer eingebaut. Anschließend wird die Mutter mit einer Montagehülse oder einer anderen kontrollierten Methode auf die Spindelwelle übertragen, um ein Herausrutschen der Kugeln zu verhindern.
Dabei wird Schmierstoff in der vorgegebenen Menge aufgetragen und die Mutter um ihren nutzbaren Hub bewegt. Dies bestätigt, dass die Kugeln sowohl die belasteten Rillen als auch den Rücklaufweg reibungslos passieren.
8. Vorspannung und Axialspiel
Kugelgröße und passende Laufbahn bestimmen das anfängliche Axialspiel bzw. die Vorspannung. Je nach Mutterdesign kann die Vorspannung durch übergroße Kugeln, eine Struktur mit versetzter Teilung, Abstandshalter oder eine Doppelmutteranordnung erreicht werden.
Vorspannung beseitigt oder verringert das axiale Spiel und erhöht die Steifigkeit, aber mehr ist nicht automatisch besser. Eine zu hohe Vorspannung erhöht das Reibungsmoment, die Wärmeentwicklung und die innere Kontaktspannung. Eine unzureichende Vorspannung kann bei Umkehrlasten zu Bewegungsverlust führen.
Die richtige Zielsetzung muss sich daher an Positionierverhalten, Steifigkeit, Geschwindigkeit, Temperatur und erwarteter Lebensdauer orientieren. Die montierte Mutter wird sowohl auf axiale Bewegung als auch auf Drehmomentkonsistenz geprüft und nicht nur danach beurteilt, wie fest sie auf der Welle sitzt.
9. Endkontrolle
Die Endkontrolle verbindet den Herstellungsprozess mit der tatsächlichen Leistung des Kugelgewindetriebs. Der Prüfplan richtet sich nach Genauigkeitsgrad, Abmessungen, Muttertyp und Kundenanforderungen.
| Prüfgegenstand | Zweck | Mögliches Problem erkannt |
|---|---|---|
| Vorlauf- und Wegmessung | Überprüfen Sie den durch die Wellendrehung erzeugten linearen Weg | Kumulativer Lead-Fehler oder lokale Reiseabweichung |
| Axialspiel | Bestätigen Sie den Spiel- oder Vorspannungszustand | Falsche Kugelanpassung oder falsche Vorspannungseinstellung |
| Dynamisches Drehmoment | Bewerten Sie den Widerstand während des Arbeitshubs | Lokale Engpässe, Störungen des Rückwegs oder Verschmutzung |
| Wellenschlag | Überprüfen Sie die Geradheit und die Ausrichtung der Referenzoberfläche- | Verformung durch Wärmebehandlung oder ungenaue Endbearbeitung |
| Härte und Härtetiefe | Überprüfen Sie die Wärmebehandlung der Laufbahn | Unzureichende Aushärtung oder inkonsistente Behandlung |
| Lärm- und Zirkulationskontrolle | Bestätigen Sie eine stabile Ballrückführung | Geben Sie-Komponentendefekte, Ablagerungen oder beschädigte Kugeln zurück |
ISO 3408 bietet international anerkannte Terminologie und Akzeptanzkonzepte für Kugelgewindetriebe. Die anwendbaren Prüfpunkte und Toleranzen sollten in der Zeichnung, Kaufspezifikation oder Prüfvereinbarung klar angegeben werden und nicht aus einer allgemeinen Produktbeschreibung abgeleitet werden.
10. Reinigung, Konservierung und Rückverfolgbarkeit
Eine fertige Kugelumlaufspindel muss nach der Inspektion sauber bleiben. Freiliegende Oberflächen sind vor Korrosion geschützt und die Baugruppe ist so verpackt, dass Stöße, Verschmutzung und Biegung während des Transports vermieden werden. Lange Wellen benötigen eine geeignete Abstützung im Paket.
Die Produktidentifikation sollte die Baugruppe mit ihren Material-, Wärmebehandlungs-, Verarbeitungs- und Inspektionsaufzeichnungen in Verbindung bringen. Diese Rückverfolgbarkeit ist wichtig, wenn Sie eine benutzerdefinierte Spezifikation bestätigen oder ein Leistungsproblem nach der Installation untersuchen möchten.
Wie sich die Fertigung auf die Leistung auswirkt
Kein einzelner Arbeitsgang bestimmt die Qualität einer Kugelumlaufspindel. Die endgültige Leistung ergibt sich aus dem Zusammenspiel von Laufbahngenauigkeit, Oberflächenintegrität, Einhärtetiefe, Wellengeradheit, Muttergeometrie, Kugelpassung, Zirkulationsdesign und Montagesauberkeit.
- Positionierungsgenauigkeithängt hauptsächlich von der Leitungskontrolle und der Messung des effektiven Hubs ab.
- Steifigkeit und Spielwerden von der Laufbahngeometrie, der Kugelauswahl und der Vorspannung beeinflusst.
- Reibungsloser Lauferfordert gleichmäßige Rillen, genaue Kugelzirkulation und saubere Montage.
- Lebensdauerhängt von Materialqualität, Wärmebehandlung, Lastverteilung, Schmierung und Betriebsbedingungen ab.
- Hohe-Geschwindigkeitsstabilitätwird durch die Geradheit der Welle, die Montage{0}}Zapfengenauigkeit, das Gleichgewicht und das Design des Rückführungssystems beeinflusst.
Abschluss
Der komplette Produktionsprozess für Kugelumlaufspindeln umfasst Spezifikationsprüfung, Materialvorbereitung, Laufbahnbildung, Wärmebehandlung, Präzisionsbearbeitung, Mutternherstellung, Kugelbelastung, Vorspannungseinstellung und Endkontrolle. Gerollte und geschliffene Kugelumlaufspindeln folgen unterschiedlichen Laufbahn-{1}Produktionswegen, aber beide erfordern eine koordinierte Steuerung von Welle, Mutter, Kugeln und Rückführungssystem.
Bei Bestellung eines Standard- bzwkundenspezifische KugelumlaufspindelKlar definierte Genauigkeits-, Last-, Geschwindigkeits-, Vorspannungs- und Endbearbeitungsanforderungen ermöglichen es dem Hersteller, einen geeigneten und überprüfbaren Produktionsweg auszuwählen.
FAQ
Wie werden Kugelgewindetriebe hergestellt?Die Laufbahn der Schraubenwelle wird üblicherweise durch Gewindewalzen oder Präzisionsschleifen hergestellt. Beim Walzen wird die Nut durch plastische Verformung geformt, während beim Schleifen Material von einer gehärteten Welle abgetragen wird, um die endgültige Nutgeometrie zu erzeugen.
Nein. Präzisionsgeschliffene Kugelgewindetriebe erhalten nach dem Härten einen abschließenden Gewindeschliff. Eine gerollte Kugelumlaufspindel behält eine durch das Walzen entstandene Laufbahn und kann anschließend einer Wärmebehandlung, einem Richten und einer Oberflächenveredelung unterzogen werden, ohne zu einer geschliffenen Kugelumlaufspindel zu werden.
Durch die Wärmebehandlung erhalten die Wälzkontaktflächen die erforderliche Härte und Härtetiefe, um Verschleiß und Kontaktermüdung zu widerstehen. Der ausgewählte Prozess muss außerdem die Verformung kontrollieren und eine ausreichende Kernzähigkeit bewahren.
Die Vorspannung kann durch ausgewählte Kugeldurchmesser, eine Mutter mit versetzter Steigung, Abstandshalter oder eine Doppelmutterstruktur erzeugt werden. Die Methode hängt von der Mutterkonstruktion und den erforderlichen Steifigkeits-, Drehmoment- und Axialspieleigenschaften ab.
Wichtige Informationen sind Wellendurchmesser, Steigung, Gesamt- und Gewindelänge, Genauigkeitsklasse, Muttertyp, Vorspannung oder Axialspielanforderung, Endbearbeitungszeichnung, Last, Geschwindigkeit und Betriebsumgebung.
Referenzen
- ISO 3408, Kugelgewindetriebe-Terminologie, Abnahmebedingungen und zugehörige Spezifikationen.
- Allgemeine technische Grundlagen für die Herstellung, Wärmebehandlung, Montage und Inspektion von gewalzten und geschliffenen Kugelgewindetrieben.
Unterstützung der Kugelumlaufspindelspezifikation
Wenn Sie Unterstützung bei gerollten C7-Kugelumlaufspindeln, C5-geschliffenen Kugelumlaufspindeln, Vorspannung oder kundenspezifischer Wellenendenbearbeitung benötigen,Kontaktieren Sie DLYbeiexport@dlybearing.com .