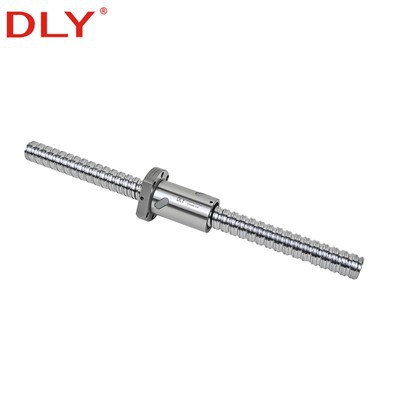
Sowohl eine Kugelumlaufspindel als auch ein Zahnstangen--und-Ritzelsystem können die Motordrehung in eine lineare Bewegung umwandeln, verhalten sich jedoch nicht gleich, wenn die Verfahrlänge, die Geschwindigkeit und die Schnittkraft zunehmen. Kugelumlaufspindeln werden üblicherweise wegen präziser Vorschubbewegung, geringer Reibung und kontrolliertem Spiel ausgewählt. Zahnstangen--und-Ritzelantriebe werden häufig für lange CNC-Fräsachsen in Betracht gezogen, bei denen eine hohe Verfahrgeschwindigkeit erforderlich ist und eine rotierende Schnecke schwer zu steuern wäre.
Keines der Übertragungssysteme trägt den Maschinentisch alleine. Die Linearführungen tragen die bewegte Last und steuern die Bewegungsrichtung, während der Kugelumlaufspindel- oder Zahnstangen--und-Ritzelantrieb den Schub liefert, der die Achse bewegt. Die Wahl zwischen beiden erfordert daher die Bewertung der gesamten Achse und nicht den Vergleich nur der Schraube und der Zahnstange.
Für viele kompakte und mittelgroße CNC-Maschinen bleibt eine richtig ausgewählte Kugelumlaufspindel eine effektive Lösung. Bei einer langen Portalachse von mehreren Metern können jedoch die kritische Geschwindigkeit, die Schneckenpeitsche und die Stützanordnung eine Zahnstange und ein Ritzel praktischer machen. Die richtige Wahl hängt vom Hub, der Eilganggeschwindigkeit, der Schnittgenauigkeit, der bewegten Masse, den Einbaubedingungen und der Wartungsfreundlichkeit ab.
Wie die beiden CNC-Antriebssysteme funktionieren
Bei einer herkömmlichen Kugelumlaufspindel dreht der Motor die Spindelwelle über eine Kupplung oder einen Riemenantrieb. Umlaufkugeln rollen zwischen den Laufbahnen der Schraube und der Mutter und bewirken eine lineare Bewegung der Mutter und des daran befestigten Maschinentisches. Der Rollkontakt sorgt für einen hohen mechanischen Wirkungsgrad und ermöglicht dem System die Übertragung erheblicher Axialkräfte bei relativ geringer Reibung.
Bei einer Zahnstangen---Achse ist die Zahnstange am Maschinenrahmen befestigt, während der Motor ein Ritzel dreht, das mit den Zähnen der Zahnstange kämmt. Normalerweise bewegen sich Ritzel und Motor mit dem beweglichen Portal oder Schlitten. Da die Zahnstange kontinuierlich entlang des Rahmens getragen wird, verfügt das System nicht über eine lange rotierende Welle, die mit ihrer Eigenfrequenz schlagen kann.
Dieser strukturelle Unterschied wird mit zunehmender Achsenlänge immer wichtiger. Eine Kugelumlaufspindel wird hauptsächlich durch ihre Endlager getragen und kann zwischen diesen Lagern durchhängen oder vibrieren. Eine Zahnstange ist entlang ihrer Länge montiert, ihre Genauigkeit hängt jedoch von der Zahnqualität, dem Eingriff des Zahnrads, der Ausrichtung der Gelenke, der Schmierung und der Methode zur Spielkontrolle ab.
Kugelumlaufspindel vs. Zahnstange und Ritzel: Hauptunterschiede
| Auswahlfaktor | Kugelumlaufspindel | Zahnstange und Ritzel |
|---|---|---|
| Typische Stärke | Präzise Vorschubbewegung, hoher Schub und kontrolliertes Spiel | Großer Verfahrweg und hohe Lineargeschwindigkeit ohne Schneckenpeitsche |
| Schlaganfall | Im Allgemeinen praktisch für kurze und mittlere Reisen; Lange Reisen erfordern eine sorgfältige Geschwindigkeitsüberprüfung | Gut geeignet für lange Maschinenachsen, da Zahnstangenteile zusammengefügt werden können |
| Geschwindigkeitsbegrenzung | Beeinflusst durch die kritische Schraubengeschwindigkeit, die Geschwindigkeitsbegrenzung der Mutter und die Anordnung der Stützen | Nicht durch die kritische Geschwindigkeit einer langen rotierenden Schnecke begrenzt |
| Gegenreaktion | Kann durch Vorspannung oder eine geeignete Mutterkonstruktion reduziert werden | Hängt von der Zahnqualität, dem Ritzeleingriff und dem Vorspannmechanismus ab |
| Positionierungsgenauigkeit | Erhältlich in definierten Lead-{0}}Genauigkeitsgraden | Hängt von der Genauigkeit der Zahnstangenteilung, den Zahnstangenverbindungen, der Getriebequalität und der Feedback-Steuerung ab |
| Kontamination | Laufbahnen und Kugelumlauf müssen vor Spänen und Staub geschützt werden | Auch freiliegende Zähne müssen gereinigt und geschmiert werden, insbesondere in der Nähe von abrasivem Staub |
| Wartung | Schmierung, Dichtungen, Ausrichtung, Stützlager und Zustand der Muttern | Zahnschmierung, Getriebeeingriff, Zahnstangenverbindungen, Verschleiß- und Spieleinstellung |
| Typische Anwendungen | CNC-Vorschubachsen, Z-Achsen, Bearbeitungszentren und Präzisionsautomation | Große CNC-Fräsmaschinen, Plasmamaschinen und lange Portalsysteme |
Warum die Verfahrlänge eines Kugelgewindetriebs wichtig ist
Eine Kugelumlaufspindel kann nicht allein nach Durchmesser und Steigung ausgewählt werden. Mit zunehmendem freitragenden Lagerabstand sinkt die kritische Drehzahl schnell. In der Nähe der kritischen Drehzahl kann die Welle anfangen zu schlagen, was zu Vibrationen, Lärm, Lagerbelastung, instabiler Positionierung und möglichen Schäden am Mutternzirkulationssystem führen kann.
Eine häufig verwendete vorläufige metrische Beziehung ist:
ncr = K × dr × 107 ÷ L2
wo ncrist die geschätzte kritische Drehzahl in U/min, drist der Schraubenfußdurchmesser in Millimetern, L ist die nicht unterstützte Länge zwischen den Lagerstützen in Millimetern und K ist ein Endstützfaktor.
Der genaue Faktor und die Sicherheitsgrenze sind der Berechnungsmethode des gewählten Herstellers zu entnehmen. Repräsentative vorläufige Faktoren sind ungefähr 3,9 für feste -freie, 12,1 für unterstützte -unterstützte, 18,7 für feste -unterstützte und 27,2 für feste -feste Vereinbarungen. Diese Faktoren sollten nicht als Ersatz für die abschließende Überprüfung durch den Hersteller des Kugelgewindetriebs betrachtet werden.
Die wichtige Beziehung ist der quadrierte Längenterm. Vergrößert sich die freitragende Länge bei unverändertem Durchmesser und Auflageranordnung, sinkt die kritische Geschwindigkeit proportional zu 1/L². Durch die Erhöhung des Verfahrwegs von 1 Meter auf 2 Meter wird nicht nur die zulässige Geschwindigkeit halbiert; die geschätzte kritische Geschwindigkeit sinkt auf etwa ein -Viertel.
Weitere Einzelheiten zu dieser Einschränkung finden Sie unterSo vermeiden Sie die kritische Geschwindigkeit der Kugelumlaufspindel.
Beispiel für eine lange-Reiseberechnung
Betrachten Sie eine vorläufige CNC-Achse mit einer Kugelumlaufspindel mit den folgenden angenommenen Werten:
- Wurzeldurchmesser: 25 mm
- Steigung: 10 mm/Umdrehung
- Endunterstützung: behoben-unterstützt
- Für die vorläufige Berechnung verwendeter Stützfaktor: 18,7
Beispiel A: 2.000 mm freitragende Länge
ncr = 18.7 × 25 × 107 ÷ 2,000²
ncr≈ 1.169 U/min
Theoretische Lineargeschwindigkeit=1,169 × 10 ≈ 11,69 m/min
Normalerweise sollte die Maschine nicht kontinuierlich mit der berechneten kritischen Geschwindigkeit arbeiten. Wenn eine vorläufige Sicherheitsgrenze von 80 % verwendet wird, beträgt die Schneckengeschwindigkeit etwa 935 U/min und die entsprechende Lineargeschwindigkeit etwa 9,35 m/min.
Beispiel B: 3.000 mm freitragende Länge
ncr = 18.7 × 25 × 107 ÷ 3,000²
ncr≈ 519 U/min
Theoretische Lineargeschwindigkeit=519 × 10 ≈ 5,19 m/min
Bei 80 % dieses vorläufigen Wertes beträgt die entsprechende Lineargeschwindigkeit nur noch etwa 4,15 m/min. Das Beispiel zeigt, warum eine Schnecke, die für eine 2-Meter-Achse geeignet ist, möglicherweise nicht die erforderliche Eilganggeschwindigkeit erreicht, nachdem die freitragende Länge auf 3 Meter ansteigt.
Dadurch wird keine universelle 2-Meter- oder 3-Meter-Trennlinie festgelegt. Ein größerer Wurzeldurchmesser, eine höhere Steigung, eine fest-feste Stütze, ein Design mit rotierender Mutter oder eine Zwischenstützstrategie können das Ergebnis verändern. Bei der endgültigen Auswahl müssen außerdem DN-Wert, Muttergeschwindigkeit, Axiallast, Knickung, Beschleunigungsmoment, Wärmeausdehnung und Tragfähigkeit überprüft werden.
Wo Kugelgewindetriebe einen Vorteil haben
Eine Kugelumlaufspindel ist oft die bessere Wahl, wenn eine CNC-Achse kontrollierten Vorschub, hohe Schubkraft und stabile Umkehrgenauigkeit über einen kurzen oder mittleren Hub erfordert. Die Spindelsteigung wird gemäß einer Genauigkeitsklasse hergestellt, sodass Maschinenkonstrukteure die befohlene Drehung mit der erwarteten linearen Bewegung in Beziehung setzen können.
Vorgespannte Kugelmutterstrukturen können das Axialspiel verringern und die Steifigkeit verbessern, wenn sich die Bewegungsrichtung umkehrt. Dies ist besonders nützlich bei Bearbeitungsachsen, bei denen Spiel die Lochposition, Konturgenauigkeit und Oberflächengüte beeinflussen kann. Das Wälzkontaktdesign sorgt außerdem für eine hohe Übertragungseffizienz, sodass der Motor Drehmoment mit relativ geringer Reibung in Axialkraft umwandeln kann.
Bei CNC-Z-Achsen werden häufig Kugelumlaufspindeln verwendet, da der Hub normalerweise kürzer als der Hauptportalweg ist und die Achse eine genaue Tiefensteuerung erfordert. Eine vertikale Kugelumlaufspindelachse muss dennoch über eine entsprechende Motorbremse, Gegengewicht oder andere Sicherheitsmaßnahmen verfügen, da nicht davon ausgegangen werden kann, dass eine Kugelumlaufspindel selbst-hemmend ist.
Kugelumlaufspindeln können auch für kompakte X- und Y-Achsen, Vorschubsysteme für die Metallbearbeitung, Bohrmaschinen, Präzisionspositionierungstische und Automatisierungsgeräte bevorzugt werden, bei denen Schubkraft und Positionierungsstabilität wichtiger sind als extrem lange Verfahrwege.
Wo Zahnstange und Ritzel einen Vorteil haben
Zahnstangen--und-Ritzelsysteme werden dann attraktiv, wenn die Maschine eine lange Achse hat und eine hohe Eilgangsgeschwindigkeit beibehalten muss. Die Zahnstange ist kontinuierlich am Maschinenrahmen befestigt, so dass eine Vergrößerung ihrer Länge nicht das gleiche Problem mit der kritischen Drehzahl der rotierenden Welle verursacht wie bei einer herkömmlichen Kugelumlaufspindel.
Zahnstangenabschnitte können auch verbunden werden, um lange Verfahrwege zu ermöglichen, ohne dass eine extrem lange rotierende Schraube hergestellt und transportiert werden muss. Dies ist nützlich für große Holzbearbeitungsfräsmaschinen, Plattenbearbeitungsmaschinen, Plasmatische und andere Portalgeräte mit einem Verfahrweg von mehreren Metern.
Allerdings ist Zahnstange und Ritzel nicht automatisch als ungenau zu bezeichnen. Ein ordnungsgemäß hergestelltes und installiertes Präzisions-Zahnstangensystem kann eine gute Positionierungsleistung bieten. Das Ergebnis hängt von der Genauigkeit der Zahnstangenteilung, der Ritzelqualität, dem Zahneingriff, der Vorspannung oder der geteilten Ritzelanordnung, dem Getriebespiel, der Ausrichtung der Zahnstangengelenke und der Rückkopplungskontrolle ab.
Umgekehrt kann es bei einem minderwertigen oder schlecht installierten Rack zu ungleichmäßigem Spiel und Positionierungsabweichungen entlang der Achse kommen. Der Maschinenkonstrukteur muss den gesamten Antrieb bewerten und darf nicht einfach davon ausgehen, dass jedes Zahnstangensystem für lange, präzise Bewegungen geeignet ist.
Genauigkeit, Wiederholgenauigkeit und Spiel sind nicht dasselbe
Die Genauigkeit beschreibt, wie genau die tatsächliche Achsenposition mit der Sollposition übereinstimmt. Die Wiederholbarkeit beschreibt, wie konsistent die Achse unter denselben Bedingungen in die gleiche Position zurückkehrt. Spiel ist der Totgang, der auftreten kann, wenn der Antrieb die Richtung umkehrt.
Eine Kugelumlaufspindel kann eine gute Steigungsgenauigkeit aufweisen, aber dennoch einen Umkehrfehler aufweisen, wenn die Mutter Spiel hat, die Stützlager axiales Spiel haben oder die Kupplung locker ist. Ein Zahnstangen--und-Ritzelsystem kann eine Position konsistent wiederholen, aber dennoch einen systematischen Steigungsfehler über den gesamten Weg enthalten.
Die endgültige CNC-Genauigkeit wird außerdem beeinflusst durch:
- Ausrichtung der Linearführung und Genauigkeit der Montage-oberfläche
- Steifigkeit des Maschinenrahmens-
- Motor- und Encoderauflösung
- Getriebe- oder Kupplungsspiel
- Wärmeausdehnung
- Rechtwinkligkeit des Portals
- Reglerkompensation und -optimierung
- Schnitt-Kraftverformung
Aus diesem Grund kann der Wechsel von Zahnstangenantrieb zu Kugelgewindetrieb einen schwachen Rahmen oder eine schlecht ausgerichtete Führungsbahn nicht automatisch korrigieren. Das Übertragungssystem ist nur ein Teil der gesamten Genauigkeitskette.
Last und Steifigkeit: Was jeder Antrieb tatsächlich trägt
Die Linearführungen sollten das Gewicht des Portals, der Spindel, des Schlittens oder des Tisches tragen. Eine Kugelumlaufspindelmutter ist in erster Linie für die Aufnahme von Axialschub entlang der Spindelachse ausgelegt, nicht für kontinuierliche Radial- oder Kipplasten. Eine Fehlausrichtung zwischen Spindel, Mutterngehäuse und Linearführungen kann zu seitlicher Belastung führen und die Lebensdauer verkürzen.
Auch ein Zahnstangen--und-Ritzelantrieb erfordert ein separates Führungssystem. Das Ritzel liefert über die Zahnstangenzähne Kraft, während die Führungsschienen die Position und Ausrichtung des beweglichen Portals steuern. Eine falsche Zahnstangenhöhe oder ein falscher Ritzeleingriff können zu einer ungleichmäßigen Zahnbelastung führen. Die Zahnstange sollte jedoch nicht als Ersatz für das Linearführungssystem verwendet werden.
Bestätigen Sie bei der Bewertung der Antriebskapazität die erforderliche Schubkraft anhand von Beschleunigung, Schnittwiderstand, Reibung, Schwerkraft und äußeren Kräften. Bei einem Kugelgewindetrieb muss auch die Druckbelastung gegen Säulenknicken geprüft werden. Daher sollte der Schneckendurchmesser unter Berücksichtigung von Last, Länge und Drehzahl ausgewählt werden und nicht nur aufgrund des Maschinengewichts ein größerer Durchmesser gewählt werden. Sehen Sie sich den DLY-Leitfaden anSo wählen Sie den richtigen Kugelumlaufspindeldurchmesser aus.
Wartungs- und Arbeitsumgebung
CNC-Fräsmaschinen können Holzstaub, Verbundpartikel, Aluminiumspäne oder Schleifrückstände erzeugen. Die Laufbahnen von Kugelumlaufspindeln erfordern einen wirksamen Schutz, da Verunreinigungen in die Mutter eindringen, die Kugelzirkulation unterbrechen und den Laufbahnverschleiß beschleunigen können. Abhängig von der Maschinenumgebung können Faltenbälge, Abdeckungen, Dichtungen, Abstreifer und regelmäßige Schmierung erforderlich sein.
Zahnstangenzähne liegen stärker frei und sind möglicherweise einfacher zu prüfen, aber sie sind nicht wartungsfrei-. Mit Fett vermischter Staub kann eine Schleifpaste bilden. Zahnoberflächen, Ritzeleingriff, Zahnstangenverbindungen und Spieleinstellungsmechanismen sollten regelmäßig überprüft werden.
Die bessere Wahl hängt daher davon ab, wie die Maschine geschützt und gewartet wird. Ein theoretisch genaues Laufwerk kann seine Leistung möglicherweise nicht halten, wenn die reale Arbeitsumgebung ignoriert wird.
Kann ein CNC-Fräser beide Systeme nutzen?
Ja. Eine Maschine muss nicht auf jeder Achse den gleichen Antriebstyp verwenden. Ein großer CNC-Fräser verwendet möglicherweise Zahnstange und Ritzel auf der langen X- und Y-Achse, während er auf der kürzeren Z-Achse eine Kugelumlaufspindel verwendet. Diese Anordnung kombiniert Hochgeschwindigkeits-Langstreckenfahrten mit präziser vertikaler Tiefensteuerung.
Einige Maschinen verwenden auch unterschiedliche Spezifikationen auf parallelen Portalseiten. Wenn zwei Motoren ein Portal antreiben, muss die Steuerung die beiden Seiten synchron halten, um ein Verrutschen zu verhindern. Unabhängig vom gewählten Antrieb bleiben mechanische Ausrichtung, Referenzierungssensoren und Gantry-{2}}Ausrichtungsverfahren unerlässlich.
Praktische Auswahl nach CNC-Anwendung
| Anwendung | Wahrscheinlicher Ausgangspunkt | Grund |
|---|---|---|
| Kompakte Desktop-CNC | Kugelumlaufspindel | Kurzer Hub, kompakte Installation und kontrollierter Vorschub |
| Mittlere CNC-Fräsachse | Kugelumlaufspindel | Wichtig sind hohe Schubkraft, Steifigkeit und Umkehrgenauigkeit |
| Große Oberfräse für die Holzbearbeitung | Bewerten Sie Zahnstange und Ritzel für lange X/Y-Achsen | Bei langen Verfahrwegen und Eilgängen kann es sein, dass der praktische Spindeldrehzahlbereich überschritten wird |
| Plasmaschneidetisch | Zahnstangenantrieb wird oft in Betracht gezogen | Langer Verfahrweg und hohe Geschwindigkeit sind möglicherweise wichtiger als hoher Vorschubschub |
| Kurze CNC-Z-Achse | Kugelumlaufspindel mit Bremse oder Sicherheitsvorrichtung | Präzise Tiefenbewegung und kompakter {0}Hochschubantrieb |
| Drei-Meter langes Portal, das eine hohe Geschwindigkeit erfordert | Zahnstange und Ritzel oder eine speziell entwickelte Schraubenanordnung | Eine herkömmliche rotierende Kugelumlaufspindel erfordert eine sorgfältige Überprüfung der kritischen{0}}Geschwindigkeit |
Dabei handelt es sich eher um Ausgangspunkte als um feste Regeln. Eine endgültige Entscheidung sollte auf der Grundlage berechneter Achsanforderungen und überprüfter Komponentendaten getroffen werden.
Erforderliche Informationen vor der Auswahl des Laufwerks
Bereiten Sie vor der Auswahl eines Kugelumlaufspindel- oder Zahnstangen---Ritzelsystems die folgenden Informationen vor:
- Gesamter Achsweg und Abstand zwischen den Stützen
- Erforderliche Eilgeschwindigkeit und normale Schnittvorschubgeschwindigkeit
- Maximale Beschleunigung und Verzögerung
- Bewegte Masse, Schnittkraft und Einbaurichtung
- Erforderliche Positionierungsgenauigkeit und Wiederholgenauigkeit
- Akzeptables Spiel oder Umkehrfehler
- Motornenndrehzahl, Spitzendrehmoment und Encoderspezifikation
- Erwarteter Arbeitszyklus
- Staub, Späne, Kühlmittel und Betriebstemperatur
- Verfügbarer Installationsraum und Wartungszugang
Wenn eine Kugelumlaufspindel in Betracht gezogen wird, bestätigen Sie auch den Spindeldurchmesser, den Kerndurchmesser, die Steigung, den Genauigkeitsgrad, die Halterungsanordnung, die Endbearbeitung, den Mutterntyp und die erforderliche Schienenlänge. DLY kann Standard- und kundenspezifische Lösungen bewertenKugelgewindetriebenach diesen Bedingungen.
Endgültige Auswahl
Eine Kugelumlaufspindel ist im Allgemeinen eine gute Wahl für eine kurze oder mittlere CNC-Achse, die einen hohen Schub, kontrolliertes Spiel und eine präzise Vorschubbewegung erfordert. Zahnstange und Ritzel werden attraktiv, wenn die Achse sehr lang ist und eine hohe Verfahrgeschwindigkeit ohne die kritische-Geschwindigkeitsbeschränkung einer langen rotierenden Schnecke erreichen muss.
Die Entscheidung sollte nicht auf der Annahme basieren, dass ein System allgemein genauer oder langlebiger ist. Eine gut-konstruierte Zahnstangen--und-Ritzelachse kann eine unterdimensionierte lange Kugelumlaufspindel übertreffen, während eine ordnungsgemäß unterstützte und vorgespannte Kugelumlaufspindel eine bessere Vorschubsteuerung bieten kann als ein schlecht installiertes Zahnstangensystem.
Bewerten Sie beim CNC-Fräserdesign jede Achse separat. Lange X- und Y-Achsen rechtfertigen möglicherweise Zahnstange und Ritzel, während eine kürzere Z-Achse immer noch von einer Kugelumlaufspindel profitieren kann. Wenn eine Kugelumlaufspindel ausgewählt wird, überprüfen Sie die kritische Drehzahl, die Knicklast, die Steigung, das Motordrehmoment, die Stützlager, die Ausrichtung und den Umweltschutz, bevor Sie die Konstruktion abschließen.
Benötigen Sie Hilfe bei der Überprüfung einer CNC-Kugelumlaufspindel?
Senden Sie DLY Ihren CNC-Achsenweg, die bewegte Last, die erforderliche Geschwindigkeit, Genauigkeit, Installationsrichtung und Motorspezifikation. Wir können Ihnen dabei helfen, den Kugelumlaufspindeldurchmesser, die Steigung, den Genauigkeitsgrad, die Halterungsanordnung und die Anforderungen an die Endbearbeitung zu überprüfen.
E-Mail: export@dlybearing.com